


01
Abstrakts
Pateicoties augstajai kušanas temperatūrai, labajai siltumvadītspējai un zemajai ūdeņraža aizturei, volframs ir ideāls materiāls kodolsintēzes reaktoru plazmas{0}}orientētiem komponentiem. Tomēr tā raksturīgais trauslums un augstā kaļamā-trausluma pārejas temperatūra (DBTT) padara to ļoti jutīgu pret plaisāšanu lāzera apstrādes laikā. Tas galvenokārt ir saistīts ar ārkārtīgi lielo dzesēšanas ātrumu un temperatūras gradientu, kas izraisa termisko spriegumu un graudu robežas vājināšanos. Esošās metodes plaisāšanas novēršanai ietver substrāta iepriekšēju uzsildīšanu, nanodaļiņu sakausēšanu un impulsu lāzerus, taču šīm metodēm ir ierobežojumi, piemēram, pulvera degradācija, sastāva izmaiņas vai palielināta porainība. Pēdējos gados lāzera staru veidošana (piemēram, gredzenu stari) ir izmantota, lai samazinātu maksimālās jaudas blīvumu, pārveidojot dziļo iespiešanās metināšanu siltumvadošā metināšanā, efektīvi samazinot temperatūras gradientus un dzesēšanas ātrumus. Lāzera staru svārstības var maisīt izkusušo baseinu, vēl vairāk homogenizēt siltuma ievadi un veicināt līdzsvarotu graudu veidošanos. Abas metodes ir balstītas uz termodinamisko kontroli, un tām ir papildu mehānismi. Šajā rakstā ir ierosināts tos apvienot, lai bez iepriekšējas uzsildīšanas vai modifikācijas panāktu tīra volframa metināšanu bez plaisām. Tiek sistemātiski pētīta staru kūļa formas un svārstību parametru ietekme uz plaisām, izkusušo baseinu un mikrostruktūru, nodrošinot atsauci turpmākai piedevu ražošanai.
02
Pārskats
Šajā pētījumā tika sistemātiski salīdzināta trīs lāzera staru formu -Gausa stara, gredzenveida kodola sadalījuma (RC 80/20) un gredzenveida stara- ietekme uz vienas-pārejas metināšanas šuvju plaisāšanu tīra volframa plānās plāksnēs ar dažādiem svārstību parametriem. Apvienojot termofizikālo simulāciju, optiskās mikroskopijas analīzi un EBSD raksturojumu, tika veikta daudzu mērogu analīze, sākot no makroskopiskās plaisu statistikas un izkausētā baseina ģeometrijas līdz mikroskopiskai graudu struktūrai. Eksperimentu rezultāti liecina, ka Gausa staru kūlis tā pārmērīgi lielās maksimālās jaudas dēļ viegli veido dziļu un šauru izkusušo baseinu (dziļuma -pret-platuma attiecība > 1), izraisot smagu plaisāšanu, un plaisu -brīvais rādītājs ir tikai 36%. Turpretim gredzenveida un RC 80/20 sijas, samazinot maksimālās jaudas blīvumu, paplašina un seklā izkausēto baseinu, ievērojami samazinot temperatūras gradientu un dzesēšanas ātrumu. Ar RC 80/20 staru vien var sasniegt 80% brīvas plaisas. Balstoties uz šiem pamatiem, lāzera stara svārstību pievienošana vēl vairāk nomāca plaisāšanu visos staru veidos, un malu attiecība parasti nokritās zem 1. RC 80/20 un svārstību kombinācija darbojās vislabāk, panākot 91% plaisu{26}}brīvo ātrumu 55 parametru kopās. Turklāt tā rezultātā izkausētajā baseinā veidojās lielāki vienādi kristāli, kas cieši atbilst simulētajam dzesēšanas ātruma samazinājumam līdz pat 45%. Galīgā statistiskā analīze atklāja, ka staru kūļa forma, lāzera jauda un skenēšanas ātrums bija nozīmīgākie parametri, kas ietekmēja plaisu sākšanos, savukārt svārstību frekvencei un amplitūdai nebija būtiskas ietekmes šī pētījuma ietvaros. Tas parāda, ka kombinētā staru kūļa veidošanas un svārstību stratēģija var panākt atkārtojamu volframa metināšanu bez plaisām bez iepriekšējas uzsildīšanas vai materiāla modifikācijas.
03
Grafiskā analīze
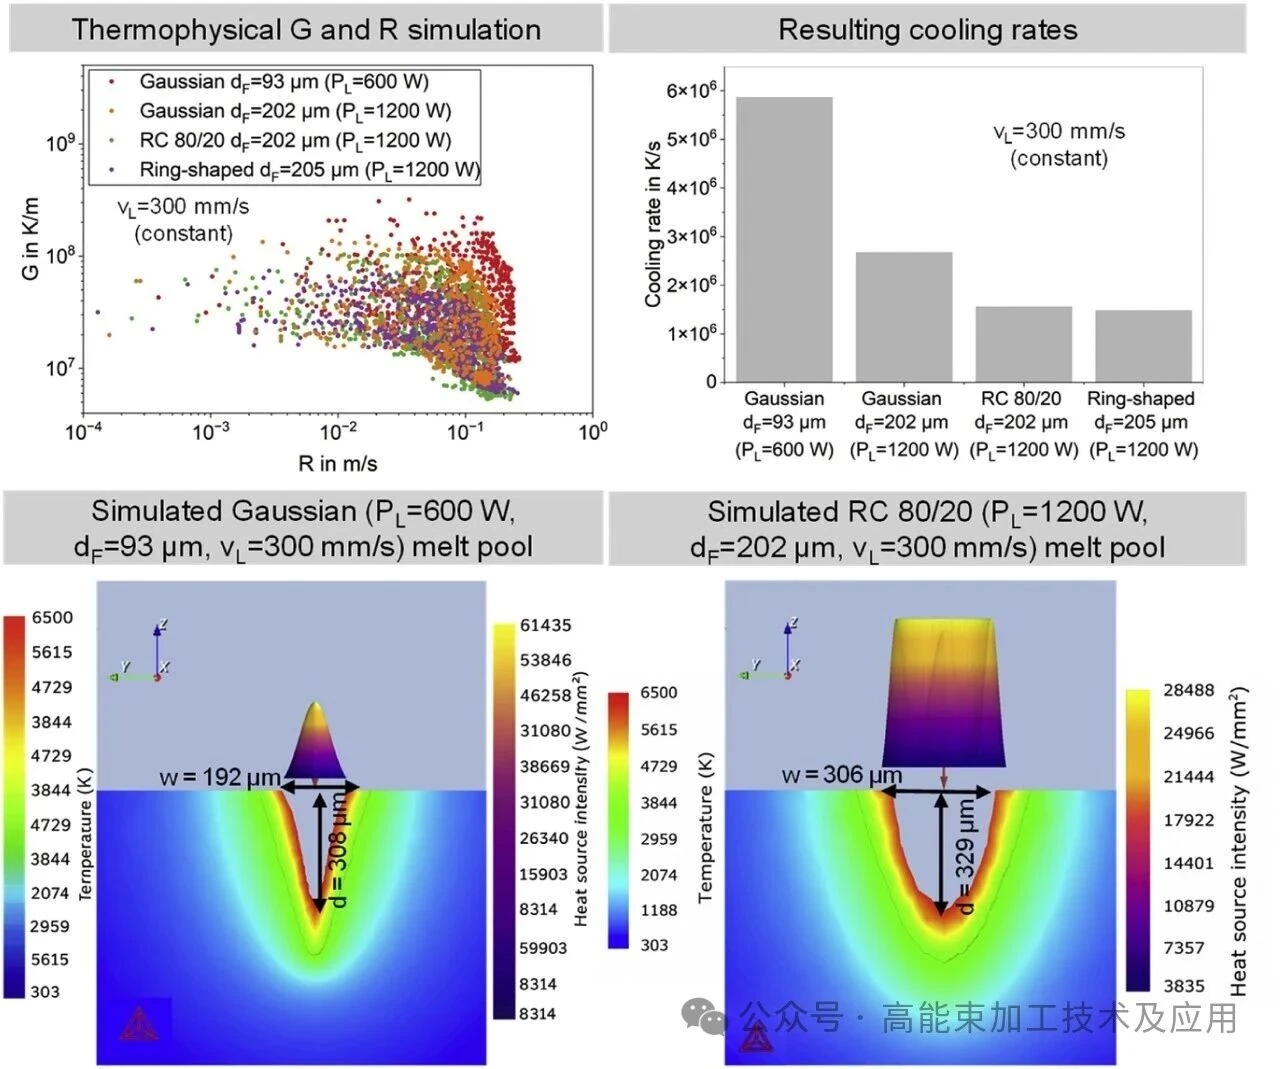
Dati 1. attēla augšējā kreisajā stūrī parāda, ka vienā un tajā pašā plankuma diametrā (202 μm) un procesa apstākļos RC 80/20 staru kūļa temperatūras gradients G ir ievērojami zemāks nekā Gausa staru kūlim, savukārt augšanas ātrums R ir nedaudz lielāks. Galvenais ir dzesēšanas ātruma aprēķina rezultātos augšējā labajā stūrī{5}}RC 80/20 staru kūļa dzesēšanas ātrums ir samazināts par aptuveni 40%, salīdzinot ar Gausa staru kūli ar tādu pašu punkta diametru, un vēl vairāk samazināts par aptuveni 45% gredzenveida staram. Tālāk redzamais simulētais izkusuma baseina šķērsgriezums{11}}to arī vizuāli atspoguļo: formas sijas izkusušais baseins ir platāks un seklāks. Šie dati tieši izskaidro, kāpēc staru kūļa formēšana var efektīvi samazināt termiskā sprieguma{13}}izraisītās plaisas, nodrošinot spēcīgu atbalstu turpmākajiem eksperimentiem no termodinamiskā viedokļa.
2. attēls atbilst Gausa staram. Bez svārstībām gareniskā plaisa iekļūst visā metinātajā šuvē. Tomēr, pievienojot svārstības, pat pie līdzīga līnijas enerģijas blīvuma plaisa pilnībā izzūd. 3. attēls atbilst RC 80/20 staram. Bez svārstībām plaisa joprojām pastāv pie liela līnijas enerģijas blīvuma. Pievienojot svārstības, plaisa tiek pilnībā novērsta. Tas pilnībā parāda, ka neatkarīgi no stara formas svārstības var efektīvi nomākt plaisas. Mehānisms ir tāds, ka staru kūļa svārstības maisa izkusušo baseinu, padarot siltuma ievadi vienmērīgāku. Sākotnēji šaurs un dziļi izkausētais baseins ir ievērojami paplašināts, un dziļuma -pret-platuma attiecība nokrītas zem 1. Metināšanas režīms tiek mainīts no dziļās iespiešanās metināšanas uz metināšanu ar siltuma vadīšanu, tādējādi atbrīvojot termisko spriegumu.
4. attēlā ir kvantificēta apstrādes stratēģijas ietekme mikrostruktūras līmenī. Kreisajā pusē redzams, ka Gausa staru kūļa vidējais graudu izmērs (93 μm) ir tikai 10,2 μm; izmantojot tikai RC 80/20 (202 μm), tas palielinās līdz 14,3 μm; un, kad RC 80/20 tiek kombinēts ar svārstībām, graudi vēl vairāk rupjas, kas lieliski atbilst simulācijas rezultātam, samazinot dzesēšanas ātrumu par 45%. Labajā pusē esošie malu attiecības dati parāda, ka formēšanas un svārstību kombinācijas graudi ir tuvāk vienādam (attiecība tuvu 1), savukārt Gausa staru kūļa graudi ir skaidri kolonnveida (attiecība lielāka). Lielāks vienādsienu graudu īpatsvars un lielāks skaits nozīmē, ka materiāla mehāniskās īpašības ir izotropiskākas, un tā izturība pret plaisu izplatīšanos ir spēcīgāka, tādējādi izskaidrojot, kāpēc plaisas tiek efektīvi nomāktas mikrostruktūras līmenī.
04
Kopsavilkums
Šis pētījums apstiprina, ka kombinēta lāzera stara veidošanas un svārstību stratēģija var nodrošināt atkārtojamu -plaisu nesaturošu tīra volframa metināšanu bez iepriekšējas uzsildīšanas vai materiāla modifikācijas. No pārbaudītajiem parametriem vislabākos rezultātus sniedza RC 80/20 gredzena serdes stars kombinācijā ar svārstībām, sasniedzot 91% plaisu -brīvo ātrumu, kas ievērojami pārsniedz Gausa staru kūļa 36%. Šī kombinācija efektīvi nomāc plaisas, samazinot maksimālās jaudas blīvumu un maisot izkusušo baseinu, pārveidojot metināšanas režīmu siltumvadošā-metināšanā, samazinot dzesēšanas ātrumu līdz pat 45% un veicinot lielāku līdzvērtīgu kristālu veidošanos. Stara forma, lāzera jauda un skenēšanas ātrums ir galvenie ietekmējošie parametri, savukārt svārstību frekvencei un amplitūdai ir maza ietekme. Turpmākajos pētījumos ir vēl vairāk jāpārbauda šīs stratēģijas pielietojamība daudzslāņu, daudzkārtu laminēšanā un faktiskajā PBF-LB/M ražošanā.


