


Metāla apstrādes jomā lāzergriešana tiek saukta par "ātrāko asmeni", kas lepojas ar iespaidīgu ātrumu, precizitāti un efektivitāti. Tomēr faktiskajā ražošanā šim "ātrajam asmenim" ir savs "Ahileja papēdis": griešanas precizitātes samazināšanās, nekonsekventa kvalitāte, griežot biezas plāksnes, un pārkaršana ilgstošas darbības laikā{1}}trīs galvenās problēmas, kas pastāvīgi nomoka operatorus.
Vēl vairāk satrauc tas, ka, lai gan šīs trīs problēmas šķiet atšķirīgas, tās patiesībā ir savstarpēji saistītas: pārkaršana saasina termisko novirzi, termiskā novirze apdraud precizitāti, un precizitātes zudums vēl vairāk sarežģī biezu plākšņu griešanu. Galvenais iemesls tam visam bieži norāda uz vienu faktoru{1}}nekontrolētu temperatūru.
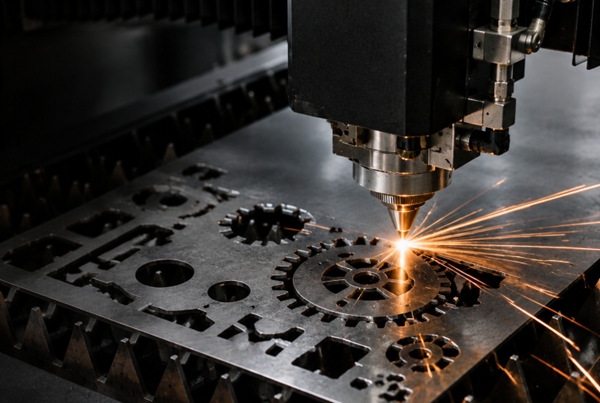
Precizitātes zudums: kad "Thermal Drift" kļūst par klusu slepkavu
Augsta precizitāte ir lāzergriešanas galvenā priekšrocība, tomēr precizitātes samazināšanās joprojām ir viens no visbiežāk sastopamajiem apstrādes defektiem.
Tipiskas izpausmes ir nevienmērīgs izgriezuma platums, palielināts griezuma-virsmas raupjums, virziena neatbilstības (piemēram, trīs malas gludas un viena raupja, griežot kvadrātu) un izmēru neatbilstības starp pirmo un pēdējo daļu partijas izpildē.
Galvenais vaininieks aiz šī precizitātes zuduma ir "termiskās lēcas efekts". Apstrādes laikā lāzera galviņā esošās lēcas karstuma ietekmē nedaudz deformējas, izraisot lāzera fokusa punkta nepārtrauktu novirzi. Šī novirze ir gan mānīga, gan kumulatīva; no rīta kalibrētie parametri var vairs nebūt optimāli pēc vairāku stundu nepārtrauktas darbības.
Turklāt optiskā ceļa novirze un sprauslu koaksialitātes kļūdas ir vienlīdz kritiskas problēmas. Lāzera staram perfekti jāiziet caur sprauslas centru; jebkura novirze traucē palīggāzes plūsmu, neļaujot vienmērīgi noņemt izkausētu metālu un padarot neiespējamu garantēt precizitāti. Lai gan daudzi operatori periodiskām pārbaudēm izmanto "lentes testu", šis būtiskais apkopes posms bieži tiek ignorēts.
Nestabilitāte biezo plākšņu griešanā: "kara{0}}vilkšana- starp enerģijas un gāzes plūsmu
Ja plānu lokšņu griešana pārbauda līdzsvaru starp ātrumu un precizitāti, biezu plākšņu griešana (parasti virs 10 mm) rada virkni izaicinājumu, kas sakņojas fizisku ierobežojumu dēļ.
Galvenā problēma ir sadegšanas procesa neregulārais raksturs. Biezo plākšņu griešana lielā mērā ir atkarīga no enerģijas, ko izdala dzelzs-skābekļa sadegšanas reakcija; tomēr lēna griešanas ātruma dēļ nepārtraukta skābekļa plūsma atdzesē griešanas priekšpusi, izraisot sadegšanas procesa atkārtotu nodzišanu un aizdegšanos. Šī periodiskā degšana izraisa temperatūras svārstības griešanas priekšpusē, kā rezultātā griešanas kvalitāte ir neviendabīga.
Palīggāzes vājināšanās ir vēl viena slēpta kļūme. Skābekļa tīrība būtiski ietekmē griešanas efektivitāti-tikai par 0,9% tīrības samazināšanās rezultātā par 10% samazinās dzelzs-skābekļa sadegšanas ātrums. Brīdī, kad gāze sasniedz biezas plāksnes dibenu, spiediens ir strauji samazinājies, apgrūtinot izkusušo izdedžu izvadīšanu un izraisot nopietnu izsēņu uzkrāšanos apakšējā malā.
Siltuma uzkrāšanās materiālā vēl vairāk pasliktina situāciju. Apstrādes ātrums biezām plāksnēm ir ārkārtīgi zems, kas nozīmē, ka lāzera enerģija tiek nepārtraukti koncentrēta vienā zonā. Materiāla temperatūrai paaugstinoties, neizbēgami rodas tādas problēmas kā pār-degšana, pārmērīga kušana un griezuma virsmas oksidēšanās.
Pārkaršana ilgstošas darbības laikā: sistēmisks siltuma uzkrāšanās risks
Ja lāzera iekārtas darbojas nepārtraukti, siltuma uzkrāšanās ir neizbēgama fiziska parādība. Šī uzkrāšanās izraisa ķēdes reakciju vairākos līmeņos:
Kompromitēta apstrādes kvalitāte: termiskās lēcas efekts pastiprinās, izraisot staru kūļa degradāciju; pārmērīga sagataves temperatūra paplašina karstuma-ietekmēto zonu (HAZ) un izraisa oksidāciju vai krāsas maiņu uz grieztajām virsmām.
Apdraudējums aprīkojuma kalpošanas laikam: ilgstoša augsta temperatūra paātrina iekšējo komponentu, piemēram, lāzera kristālu, sūkņa avotu un optisko lēcu, novecošanos un bojājumus.
Ietekme uz ražošanas efektivitāti: augstas{0}}temperatūras trauksmes izraisa slēgšanu, liekot apturēt ražošanas līnijas.
"Sekundārie bojājumi" no kondensāta: ja dzesētāja ūdens temperatūra ir iestatīta pārāk zema, uz optiskajām lēcām veidojas kondensāts; tas tieši maina staru pārraides ceļu un var nopietni sabojāt lēcas.
Risinājums: "Temperatūras" pārvēršana par vadāmu mainīgo
Šo trīs galveno izaicinājumu risināšana atklāj skaidru loģiku: precizitāte ir redzams rezultāts un parametri ir līdzeklis, bet temperatūras pārvaldība ir pamats. Neatkarīgi no tā, vai tiek samazināts termiskās lēcas efekts, stabilizēti termiskie apstākļi biezas-plākšņu griešanas laikā vai novērsti pārkaršanas riski ilgstošas darbības laikā, galvenais mērķis ir viens un tas pats: "temperatūras" -mainīgā faktora-pārveidošana par precīzi kontrolējamu konstanti.
Tieši šeit ir rūpniecisko dzesētāju vērtība. Ņemiet par piemēru Teyu CWFL-60000 divu kontūru dzesētāja sistēmu; tas tieši novērš šos sāpju punktus, izmantojot šādas dizaina funkcijas:
Neatkarīga divu{0}}ķēžu temperatūras kontrole: atsevišķa temperatūras kontrole lāzera avotam un optiskajai sistēmai nodrošina stabilu lāzera izvadi, vienlaikus novēršot objektīva kondensāciju, tādējādi novēršot termisko novirzi pie avota.
Augsta-Precīza temperatūras kontrole: saglabājot temperatūras svārstības ±1 grāda diapazonā, tā nodrošina stabilu termisko vidi ilgstošai nepārtrauktai apstrādei, efektīvi samazinot precizitātes zudumu un kvalitātes svārstības biezas -plākšņu griešanas laikā.
Rūpnieciskais-pakāpes nepārtrauktas darbības dizains: atbalsta 24-stundu lielas slodzes{3}}darbu, samazinot pārkaršanas-izslēgšanās risku un nodrošinot īstu nepārtrauktu ražošanu.
Viedā segmentētā temperatūras kontrole: kompresora darbība tiek regulēta, pamatojoties uz faktiskajām dzesēšanas prasībām, izvairoties no biežiem palaišanas{0}}apturēšanas cikliem; tas ietaupa enerģiju, vienlaikus pagarinot iekārtas kalpošanas laiku.
Trīs galvenās problēmas, kas saistītas ar lāzergriešanu-precizitāti, biezu-plākšņu apstrādi un pārkaršanu-, var šķist atšķirīgas, tomēr tām ir kopīga sakne. Tie visi norāda uz pamatpatiesību: temperatūra ir kritiskais mainīgais, kas nosaka griešanas kvalitātes augšējās robežas.
Laikā, kad lāzera jauda arvien-palielinās, dzesēšanas sistēmas vairs nav tikai izvēles piederumi; tie ir kļuvuši par galveno infrastruktūru, kas ir būtiska, lai nodrošinātu apstrādes stabilitāti un palielinātu ražošanas līnijas efektivitāti. Ja griešanas kvalitāte svārstās, ir vērts pievērst uzmanību klusi strādājošajam "temperatūras sargam"-, jo tas bieži vien ir risinājuma atslēga.


