


1. Ievads
Lāzera metināšana ieņem svarīgu pozīciju rūpniecības ražošanā ar augsto precizitāti un augsto efektivitāti. Tomēr, veicot augstāku metināšanas efektivitāti un biezāku materiālu savienojumu, tradicionālais augsts - strāvas lāzera metināšana ir saskārusies ar sašaurinājumiem. Spēcīgas plazmas plūmes, vardarbīgi sakratot izkusušos baseinus un izšļakstot ierobežo turpmāku tā pielietojuma paplašināšanos. Šajā kontekstā pētnieki ir pievērsuši uzmanību īpašai procesa videi - vakuumam. Vakuuma lāzera metināšanas tehnoloģija apvieno augstus - strāvas lāzerus ar zemu - spiediena vidi, lai sasniegtu lielāku iespiešanās dziļumu. Strauji attīstot augstos - enerģijas lāzeru pēdējos gados, šī tehnoloģija ir ieviesusi jaunu dzīvi, parādot lielisku pētījumu vērtību un pielietojuma potenciālu.
2. Vakuuma lāzera metināšanas un lāzera metināšanas salīdzinājums
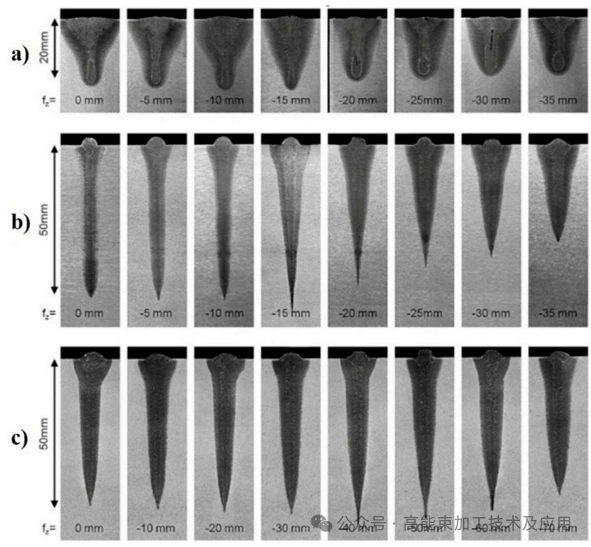
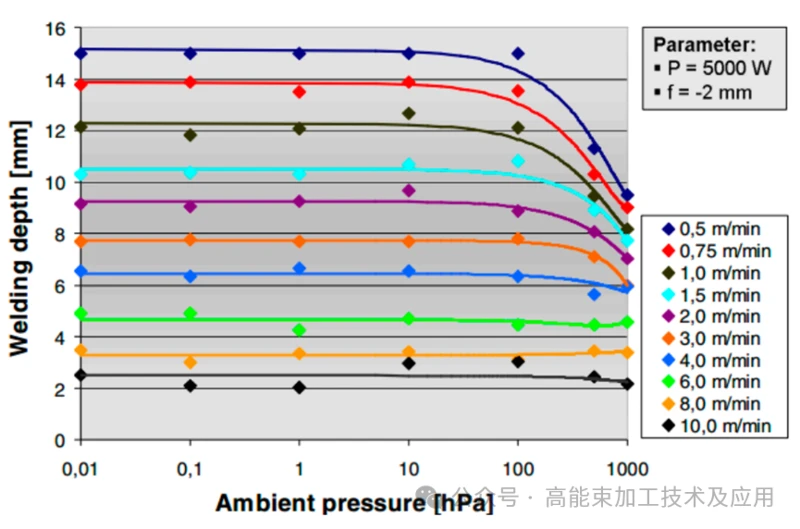
Salīdzinot ar tradicionālo lāzera metināšanu atmosfēras vidē, lāzera metināšana vakuumā vai zema - spiediena vide tiks veikta būtiskas izmaiņas tā fiziskajā procesā un metināšanas efektā. Visnozīmīgākā priekšrocība ir straujais metināšanas dziļuma pieaugums. Liels daudzums eksperimentālo datu rāda, ka, samazinoties apkārtējā spiedienam, metināšanas iespiešanās dziļums ievērojami palielināsies, un noteiktos apstākļos tas var sasniegt divreiz vai pat vairāk nekā atmosfēras vidē. Šim uzlabojumam ir "kritiska spiediena" intervāls, parasti no 0,1 kPa līdz 10 kPa. Kad apkārtējā spiediens ir zemāks par šo slieksni, pieaugošā iespiešanās dziļuma tendence būs piesātināta vai pat nedaudz samazināta. Tāpēc vakuuma lāzera metināšana var sasniegt aptuveni 50 mm iespiešanās dziļumu ar lāzera jaudu 16 kW, kas tālu pārsniedz metināšanu atmosfēras vidē un sasniedz līmeni, kas līdzīgs elektronu staru metināšanas līmenim, bet nepieciešamā vakuuma pakāpe ir divas pakāpes pakāpes zemāka nekā elektronu staru metināšanas kārtība. Tajā pašā laikā arī metināšanas ģeometrija ir ievērojami optimizēta, kļūstot dziļāka un šaurāka, veidojot dziļu un paralēlu metināšanas morfoloģiju, kas līdzīga elektronu staru metināšanai. Šis padziļināšanas efekts ir īpaši acīmredzams, kad metināšana ar zemu vai vidēju ātrumu (apmēram 3,0 m/min vai mazāk), un, kad metināšanas ātrums pārsniedz 4 m/min, apkārtējā spiediena ietekme kļūst nenozīmīga.
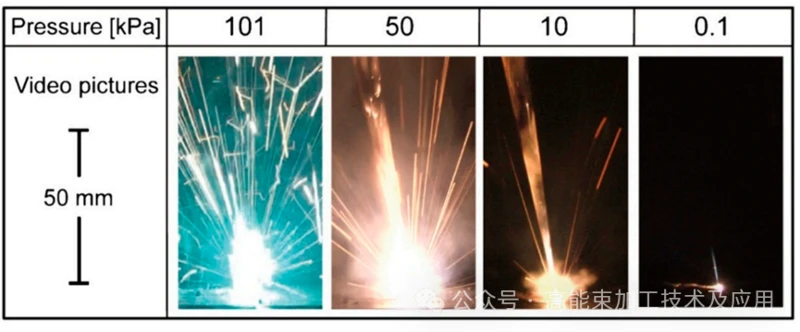
Vakuuma vide principā atrisina plazmas plūmes problēmu tradicionālajā augstā - strāvas lāzera metināšanā. Tradicionālajā metināšanā metāla tvaiki, ko rada lāzera un materiāla darbība, veidos augstu - spilgtuma plazmas plūmi, kas izkliedēs, refrakcēs un absorbēs krītošo lāzeru, veidojot “vairoga efektu”, tādējādi samazinot efektīvo enerģiju, kas sasniedz izstrādājumu un ietekmē kausēšanas dziļumu un procesa stabilitāti. Vakuuma vidē, jo apkārtējā spiediens samazinās no 101 kPa (atmosfēras spiediens), plazmas plūsmas lielums un spilgtums strauji samazinās. Kad spiediens pazeminās līdz 10 kPa, spēcīgā luminiscence un izšļakstīšanās parādība būtībā pazūd; Kad spiediens tiek vēl vairāk samazināts līdz 0,1 kPa, plazmas plūme ir gandrīz pilnībā nomākta un neredzama ar neapbruņotu aci. Plazmas pazušana nozīmē, ka lāzera enerģiju var pārnest stabilāk un efektīvāk, padarot visu metināšanas procesu stabilāku.
Šis procesa stabilitātes uzlabojums ir tieši atspoguļots, optimizējot izkausētā baseina un atslēgas cauruma dinamisko izturēšanos, kas galu galā noved pie metināšanas kvalitātes lēciena. Augsts - ātruma kameras novērojumi atklāja, ka vakuuma apstākļos atslēgas cauruma ieejas vidējais diametrs samazinājās, un virsmas izkausētais baseins kļuva šaurāks un stabilāks. X - Ray Real - Laika novērojumi vēl vairāk atklāja, ka atslēgas cauruma dziļums vakuumā ievērojami palielinājās, un atslēgas cauruma priekšējās sienas slīpuma leņķis palielinājās. Stabilāka atslēgas cauruma un izkausēta baseina plūsma ievērojami samazina metināšanas defektus, piemēram, poras un izšūšanu, ko izraisa atslēgas cauruma sabrukums vai vardarbīgas svārstības izkausētajā baseinā, tādējādi iegūstot augstāku kvalitāti, blīvu un non - porainus metinājumus.
3. Vakuuma lāzera metināšanas pielietojums
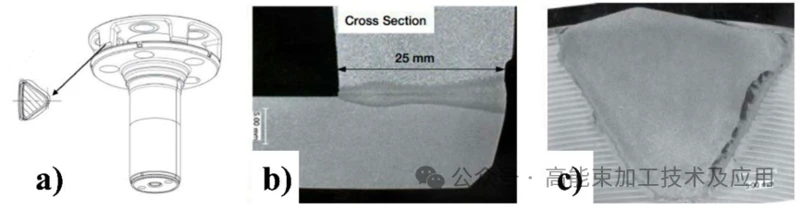
Balstoties uz tā nozīmīgajām stabilā procesa priekšrocībām, nav izšļakstījušās un augstas metināšanas kvalitātes, kaut arī vakuuma lāzera metināšanas tehnoloģija joprojām ir agrīnā lietošanas posmā, tā ir parādījusi lielu potenciālu lielā - pieprasījuma precizitātes ražošanas laukos, piemēram, automobiļu rūpniecībā. Tas ir ļoti piemērots automobiļu spēka piedziņas komponentu ražošanai. Dažas pētniecības iestādes un uzņēmumi Vācijā ir veiksmīgi piemērojuši to masveida transmisijas komponentu ražošanai, piemēram, planētu pārnesumu statīvu, kā parādīts 4. attēlā. Ar vakuuma lāzera metināšanas precizitātes savienojumu ar maksimālu 25 mm iespiešanos var pabeigt, vienreiz uztraucoties par oksidāciju un izspiešanu. var iegūt.
Turklāt šī tehnoloģija ir sasniegusi arī galvenos sasniegumus biezas plāksnes metināšanas laukā, atverot jaunu veidu efektīvai, vienam - caurlaiž biezu plāksnes metināšanu lāzera metināšanai, ko tradicionāli galvenokārt izmanto plānām plāksnes struktūrām. Vakuuma lāzera metināšana spēj biezu plāksni metināt dažādus materiālus, piemēram, konstrukcijas tēraudu, nerūsējošo tēraudu, niķeli - balstīti sakausējumi, titāna sakausējumi un pat vara sakausējumi. Pētījumi rāda, ka ar lāzera jaudu 16 kW, 50 mm biezu S690QL tērauda plāksni un 38 mm niķeļa - balstītu sakausējumu var metināt caur nelielu ātrumu vienā piegājienā, ar labu metināšanas veidošanos. Šī jaudīgā spēja ļauj tai tieši apstrīdēt elektronu staru metināšanas stāvokli biezas plāksnes metināšanas laukā, kā arī tai ir arī papildu priekšrocības, piemēram, zemākas vakuuma prasības un nav X - staru radiācijas aizsardzības problēmas.
Vakuuma lāzera metināšanas tehnoloģija efektīvi pārvar sašaurinājumus, piemēram, plazmas traucējumus un nestabilo izkausēto baseinu tradicionālajā augstā - jaudas metināšanā, ievietojot lāzera metināšanu zemā - spiediena vidē. Šīs tehnoloģijas visnozīmīgākā priekšrocība ir tā, ka tā var ievērojami palielināt metināšanas iekļūšanu, kas parasti var sasniegt vairāk nekā divas reizes vairāk nekā atmosfēras vidē, un veidot dziļas un paralēlas metināšanas līdzīgas elektronu staru metināšanai, savukārt nepieciešamā vakuuma pakāpe ir daudz zemāka nekā elektronu staru metināšanas metināšanai. Šis veiktspējas lēciens ir saistīts ar efektīvu plazmas plūmju nomākšanu ar vakuuma vidi, tādējādi uzlabojot enerģijas izmantošanu un procesa stabilitāti; Tajā pašā laikā stabilāka atslēgas cauruma un izkausētās baseina dinamiskā uzvedība ievērojami samazina tādus defektus kā poras un izšļakstot, un iegūst augstākas kvalitātes metināšanas. Izmantojot šīs priekšrocības, vakuuma lāzera metināšana ir veiksmīgi piemērota automobiļu spēka piedziņas komponentu precizitātei un atsevišķām - dažādu materiālu biezu plākšņu metināšanai, parādot potenciālu izaicināt elektronu staru metināšanu.


